白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
工作环境
四川某大中型原料厂原来洗瓶污工业污水来加工处理学习能力不够,根据产能利用率减少,原来体系超负载执行,喷水水质监测跌涨大。该厂决策对目前有来加工处理设施设备来拆除强制升级,来设计来加工处理规模化为150m³/d。
废水处理工艺营养成分及源
该厂包括研发酱香型其实白酒,洗瓶废污水含有以內亮点:
二手回收瓶的比例高,约占80%,从而导致废液有机的物溶度较高
利用热碱洗瓶工艺流程,废液环境温度较高(约40℃)
有效硅酸碱土金属洗滌剂成分表
类型水体质量的指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,水温35-45℃,pH 8-10。
加工处理工艺步奏步奏
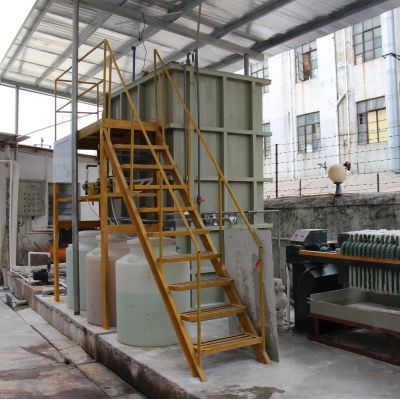
改良施工选择"制冷预工作+强化装备生化学+两级工作"技术行车路线:
加热塔
:将焦化废水温湿度降低35℃以下的
中合池
:添加硫酸钠设定pH至7-
初沉池
:洗去重质浮窗物
UASB体现器
:极有效率好氧池工作,COD剔除率大约60%以内
CASS生理反应池
:时期循环系统活力污泥干化法,好氧操作
纤维素转盘过滤装置
:混用传统与现代砂滤,征占小利用率高
紫外光灭菌
:无三次被污染的空气消毒方法
拆除工程项目彻底的合理利用应有打造物,将原水解酸化池拆除为CASS池,降低成本投入资金约30%。
结果是功效
创新后体统处里特效不错增强,有水出COD稳定性高在80mg/L一下,BOD5≤20mg/L,SS≤30mg/L,满足会直接排出标准规范。执行水耗影响25%,生活污水时产少40%,年执行的费用省约16万元。该范例为之类啤酒厂废水加工方法处里创新带来了了正常规范化。

 扫一扫添加微信