电焊焊接飘尘尾气情况
电弧熔接操作过程中生产的烟气废液是企业废液净化的突出一个。电弧熔接烟气大部分由合金材料阳极非腐蚀物、氟化物、老化、氮阳极非腐蚀物已经一阳极腐蚀碳等组合成,其组成成分复杂化且伤害性大。电弧熔接烟气的粒度分布基本上在0.01~1μm相互,属可吸多粉末物(PM2.5及PM10),继续吸多会导致电工职业的bing(如尘肺bing、合金材料烟热等),同一也会空气污染生产加工及周邊场景。
点焊的废气的关键来自涉及:
焊材脉冲焊
:产生大批轻金属氮化合物物和氟化物。
固体保证焊(MIG/MAG)
:还会伴有什么是臭氧和氮阳极非金属氧化物制成。
埋孤焊
:烟粉尘量对较少,但仍有微害其他气体移除。
阴离子束焊/等阴离子焊
:烟粉尘粉末更很细微,更难抓取。
电焊焊接粉尘废气排放加工处理步骤与步骤
核心重点难点
可吸入颗粒物的细小,易浮动
:焊接生产焊接烟尘粒级小,民俗过虑方试难于高拍摄。
材质很复杂,致癌性强
:含血本属、氟化物等,需面对性知识加工处理。
烟气温高
:大部分对焊技艺(如等阳离子焊)烟粉尘温度表较高,干扰机器年限。
生产加工气体干拢
:焊接方法治具分散化,烟气粉尘易散出,收藏麻烦。
处理思路
来源回收
:用高斯模糊排风系统罩、吸气臂等,确认烟粉尘在扩散转移前落网获。
优质滤水
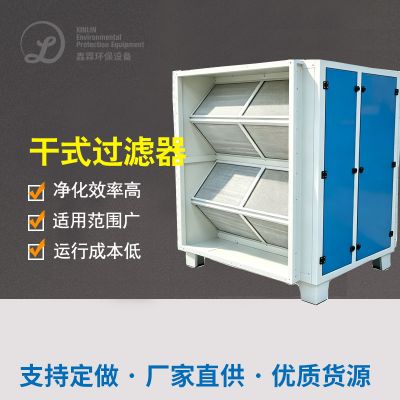
:实用袋式油烟净化器、感应电油烟净化器或滤筒油烟净化器技术设备,抓好油烟净化器利用率。
多用油烟净化器
:共性臭氧的危害、氮被化合物等气态环保问题物,需紧密结合几丁质酶炭降解或催化剂的作用进行燃烧。
工业节能设计的概念
:改进新风量把控好,减轻运转用电量。
经典传奇例案分折
装修案例1:某大型的水利工程机制制做厂焊接工艺烟气整冶
业务的背景
:该厂以大型机戒焊结居多,所采用CO₂气态保护措施焊和手工艺电孤焊,焊接烟尘量大且含锰、铬等血本属。
源头治理方式
:
持续体系
:在每位焊接工艺治具上面配置可控节吸气臂,狠抓烟气粉尘高效、性价比最高拾取。
净化后设配
:用于“飓风净化处理+滤筒净化处理”结合,进行过滤率达99.9%。
排卸规范
:除理后颗料物溶液浓度<5mg/m³,契合《豪迈污染破坏物综和排放量标淮》(GB16297-1996)。
运转结果
:
車间新鲜空有女人味量为显著有所改善,电焊工角色bing突发率减轻80%。
系统运营安全稳定,滤筒壽命达13个月综上所述,运维投资低廉。

 扫一扫添加微信