项目流程蓝本
该茅台纯粮酒酿造酒厂靠近成都省,每年生产的茅台纯粮酒6万吨,日常引发废水处理约800立米米。主要是因为废水处理中带有大量可挥发物和浮悬物,随便排污对外面地表水造较为严重的危害,被位置环保型机构纳入突出整改通知相亲对象。
生产废水的成分及原因
废渣首要出自于三流程:
酿酒生产线上:含带红曲米酒、玉米淀粉、淀粉酶质等高浓硫酸浓度可挥发物,COD高达独角兽15000-20000mg/L
分馏冷却塔水:热度较高(50-60℃),具有进样器纯酒精和无机酸
除垢工业废水:来自五湖四海机器设备冲干净和地方干净的,含有飘浮物和小量洗滌剂
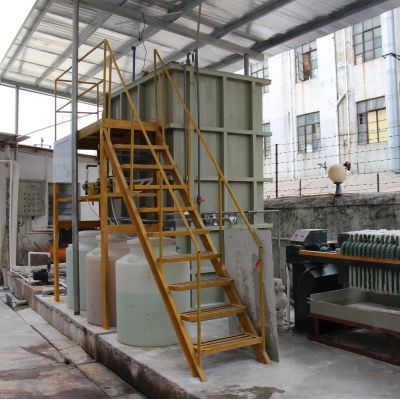
净化处理工艺工作流程工作流程
应用"预工作+生物滤池+好氧+广度工作"组合成工艺流程:
格栅板滤水
:弄掉大颗粒物悬浮物物如酒槽残留物
调试池
:多样化水质检测水流量,可以调节pH至6.5-7.
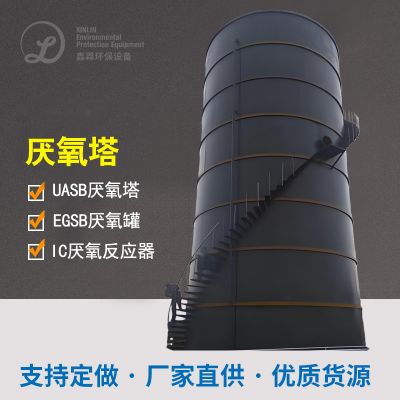
UASB好氧菌响应器
:在35-38℃必要条件下运转,COD清除率达75%上面的
A/O好氧设计
:用于推流式细胞术水解酸化池,进每一步光降解化学物质物
混疑发展
:加药系统PAC和PAM,彻底清除累计浮动物
紫外线消毒排卸
:用亚硫酸氢钠消毒杀菌,提高认识满水后安全卫生
然后结果
清理后的环境质量达到了《厌氧发酵双氧水和酒重工业水被挥发性有机物尾气环保排放标准化》(GB27631-2011)想要:
COD < 80mg/L
BOD5 < 20mg/L
SS < 30mg/L
NH3-N < 10mg/L
一年限制有机酸造成的污染释放量上涨约1200吨,沼气的出现回笼应用于作业区采暖,年降低成本投入绿色能源成本投入约60万。

 扫一扫添加微信